
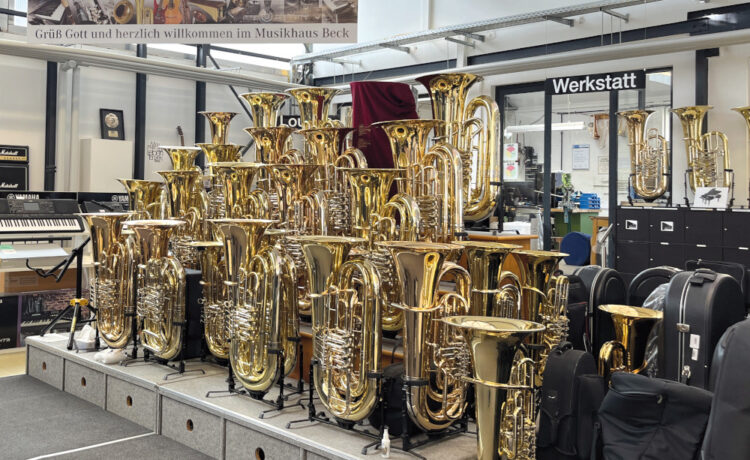
Ein Mundrohr für ein Blechblasinstrument ist rund 17 cm lang, dünn und aus weichem Buntmetall. Wird es zu fest gespannt, verformt es sich, bei zu wenig Kraft leidet die Prozesssicherheit. Hinzu kommt, dass viele dieser Teile nach dem Drehen nur noch von Hand poliert und dann versilbert oder vergoldet werden. Jeder Abdruck der Spannfläche bleibt also sichtbar.
Vor genau dieser Aufgabe steht das Musikhaus Beck aus Dettingen/Erms. Der Betrieb entwickelt eigene Blechblasinstrumente und fertigt Einzelteile sowie Kleinserien bis 100 Stück selbst, dazu viele der benötigten Werkzeuge. Wie das inzwischen auf einer CNC-Drehmaschine gelingt, beschreibt die HAINBUCH GmbH aus Marbach am Neckar in einem aktuellen Anwenderbericht.
Vom konventionellen Drehen zur CNC-Fertigung
Vor etwa einem Jahr schaffte das Musikhaus eine DMG CTX 350 an. Der Maschinenhersteller schlug zunächst ein SPANNTOP-Futter von Hainbuch vor. Nach einem Besuch auf der AMB fiel die Wahl dann auf das kompaktere TOPlus mini. Als Gründe nennt der Bericht die kleine Störkontur, die Robustheit gegen Schmutz, zulässige Drehzahlen bis 5.500 min⁻¹ und die Möglichkeit, verschiedene Spannköpfe und Adaptionen zu nutzen.
Den Großteil machen Kupfer und Messing aus, hinzu kommen Titan, vergütete Stähle sowie Edelstahl. Die dünnsten Rohre haben nur 0,35 mm Wandstärke. Um sie schonend zu halten, regelt der Betrieb die Spannkraft über die Differenzdruckspannung der Maschine und setzt Spannköpfe mit glatter Bohrung ein. Die Anforderung fasst Metallblasinstrumentenmachermeister Daniel Kößling so zusammen:
»Unsere Teile müssen sicher gespannt sein, dürfen dabei aber weder verformt werden noch Spannabdrücke bekommen«
Eckdaten aus dem Anwenderbericht
- Maschine: DMG CTX 350 mit Haupt- und Gegenspindel, darauf TOPlus mini in Axzug- bzw. Axfix-Ausführung
- Fertigungszeit Mundrohr: früher etwa 45 Minuten auf einer konventionellen Maschine, heute etwa 15 Minuten
- Mundrohr-Durchmesser 10,4 bis 12 mm, gespannt immer mit demselben Spannkopf (15 mm), weil eine Reduzierhülse automatisch auf das Teil gesetzt wird
- Stabilisierung: Abstützung mit einer Spitze, für einzelne Schritte wird das Rohr mit Flüssigkeit gefüllt
- Umrüsten auf größere Durchmesser: Backenmodul statt Spannkopf, Wechsel in etwa zwei Minuten ohne erneutes Ausrichten
Was das für Anwender bedeutet
Der Fall ist für alle Betriebe interessant, die dünnwandige oder optisch anspruchsvolle Drehteile in kleinen Stückzahlen fertigen, etwa in der Feinwerk- oder Medizintechnik. Ein Spannkopf umschließt das Werkstück über den ganzen Umfang und verteilt die Kraft damit gleichmäßiger als drei einzelne Backen. Bei Hainbuch kommt eine sechseckige Spanngeometrie hinzu, die laut Hersteller Steifigkeit und Haltekraft erhöht. Wie sich Spannköpfe, Backenfutter und Nullpunktsysteme grundsätzlich unterscheiden, erklärt unser Überblick zur Werkstück- und Werkzeugspannung.
Für kleine Lose zählt zudem der Systemgedanke: Das Grundfutter bleibt auf der Spindel, gewechselt wird nur die Adaption. Das spart Ausrichtarbeit und macht häufige Teilewechsel wirtschaftlicher.
Einschränkend gilt: Es handelt sich um einen Bericht des Spannmittelherstellers. Die Zeitersparnis von zwei Dritteln geht auf den Wechsel von einer konventionellen auf eine CNC-Maschine insgesamt zurück, nicht allein auf das Futter. Angaben zu Spannkräften, Toleranzen oder Kosten enthält der Bericht nicht.
Quelle: Anwenderbericht der HAINBUCH GmbH, November 2026, veröffentlicht im Hainbuch-Pressebereich (PDF). Bild: HAINBUCH.