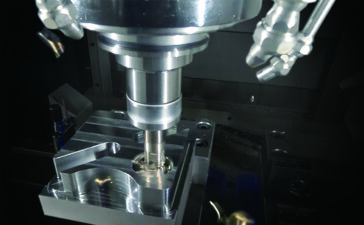

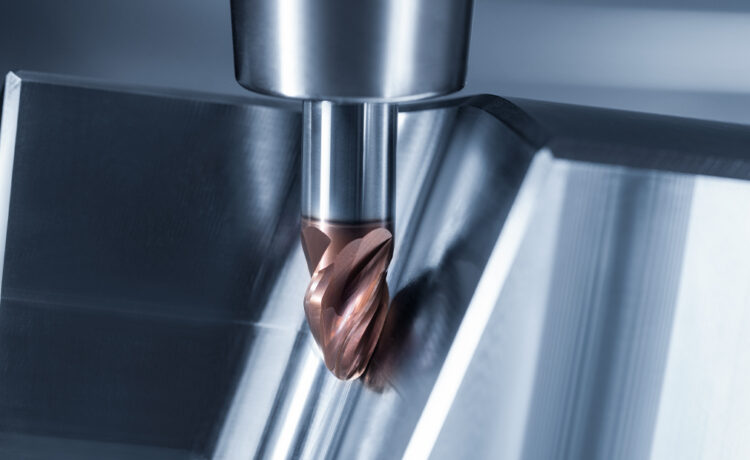
Wer im Formenbau große Freiformflächen schlichtet, kennt das Dilemma: Ein Kugelfräser erreicht jede Kontur, hinterlässt aber zwischen den Bahnen Riefen, deren Höhe nur über sehr enge Zeilenabstände klein bleibt. Die Folge sind lange Laufzeiten auf der Maschine. Genau an dieser Stelle setzt die Gühring KG aus Albstadt mit dem neuen Vollhartmetall-Kreissegmentfräser G-Mold 55 CS an.
Großer Radius statt kleiner Kugel
Kreissegmentfräser, im Englischen oft Barrel Cutter genannt, haben an der Schneide ein Profil mit deutlich größerem Radius als ein Kugelkopf gleichen Durchmessers. Auf einer 5-Achs-Maschine wird das Werkzeug so angestellt, dass dieses flache Segment die Oberfläche berührt. Damit wächst die Kontaktzone zum Bauteil. Gühring gibt an, dass sich der Bahnabstand beim Abzeilen dadurch bis zu zehnmal vergrößern lässt.
Der Hersteller beschreibt zwei Wege, diesen Spielraum zu nutzen: Entweder wird bei gleicher Oberfläche bis zu 80 Prozent schneller bearbeitet, oder die Oberflächengüte steigt bei gleichem Bahnabstand nach Firmenangaben um das Zehnfache. Beides folgt aus derselben Geometrie, denn die Höhe der Restriefen hängt vom Werkzeugradius und vom Zeilenabstand ab.
Die wichtigsten Eckdaten
- Werkzeug: vierschneidiger VHM-Kreissegmentfräser G-Mold 55 CS
- Einsatz: Vorschlichten und Schlichten von Freiformflächen und Konturen, dreidimensionales Abzeilen, jeweils fünfachsig
- Werkstoffe: Stahl (P), rostfreier Stahl (M), Sonderlegierungen (S) und gehärtete Werkstoffe (H) mit bis zu 55 HRC
- Schneidenteilung ungleich, für ruhigeren Lauf
- Beschichtung: HiPIMS; für Aluminium auf Anfrage eine Variante mit Carbo+-Beschichtung
- Laut Gühring im Vergleich mit Wettbewerbswerkzeugen 1,5-fache Standwege, ruhigerer Lauf und bessere Oberflächen (Herstellerangabe ohne genannte Vergleichsbasis)
Was das für Anwender bedeutet
Den größten Hebel hat das Werkzeug dort, wo großflächige, eher gleichmäßig gekrümmte Bereiche geschlichtet werden, typischerweise an Formeinsätzen und Gesenken. In engen Hohlkehlen und kleinen Radien bleibt der Kugelfräser weiterhin nötig, weil das Segmentprofil dort nicht hineinpasst.
Die eigentliche Hürde ist selten das Werkzeug, sondern die Programmierung. Das CAM-System muss die Segmentgeometrie kennen und die Anstellung des Fräsers über die gesamte Fläche sauber führen. Gühring räumt selbst ein, dass viele Betriebe deshalb beim Kugelfräser bleiben, und bietet Unterstützung bei der CAM-Programmierung sowie bei der Wahl der Schnittparameter an. Für Fertigungen ohne Erfahrung mit dieser Werkzeugklasse dürfte diese Begleitung bei den ersten Bauteilen mehr wert sein als das Werkzeug allein. Wie Werkzeug- und Werkstückspannung grundsätzlich zusammenspielen, fasst unser Überblick Spanntechnik: Werkstück- und Werkzeugspannung zusammen.
Einordnung und offene Punkte
Kreissegmentfräser sind kein neues Prinzip, sie haben sich mit der Verbreitung von 5-Achs-Maschinen und passenden CAM-Strategien im Werkzeug- und Formenbau sowie in der Luftfahrt etabliert. Gühring ergänzt damit sein Fräsprogramm um eine Lösung für gehärtete Stähle bis 55 HRC.
Die Meldung nennt weder Durchmesser- und Radiusabstufungen noch konkrete Schnittwerte. Auch die Angabe von bis zu 80 Prozent kürzerer Bearbeitungszeit bezieht sich auf den bestmöglichen Fall; welche Einsparung tatsächlich erreichbar ist, hängt von Bauteilgeometrie und Oberflächenvorgabe ab. Laut Gühring ist das Werkzeug im eigenen Onlineshop gelistet.
Quelle: Meldung von Gühring vom 04.11.2026 (guehring.com). Bild: Gühring.