
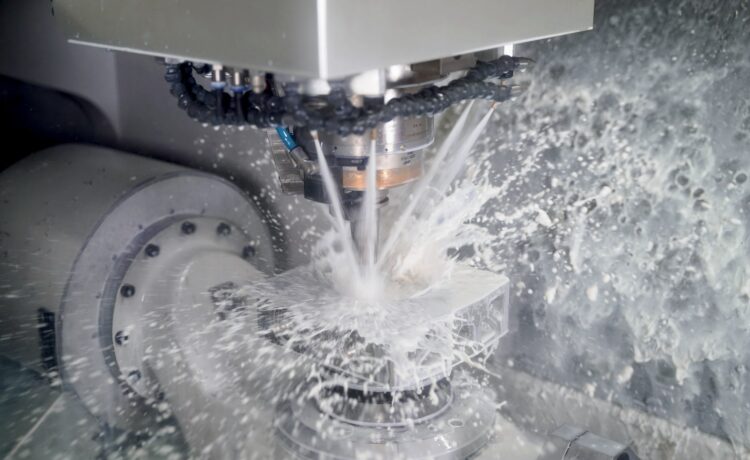
Wer Aluminium, Edelstahl oder Kupfer mit Emulsion fräst, gewinnt Kühlung, Schmierung und eine zuverlässige Spanabfuhr. Der Preis dafür ist ein thermisches Problem: Das Wasser in der Emulsion verdunstet und entzieht dem Arbeitsraum Wärme. Nach Angaben der Röders GmbH aus Soltau kann der Bearbeitungsraum dadurch um bis zu 10 °C kälter werden. Die Maschinenstruktur reagiert auf solche Temperaturunterschiede mit Verformungen, was sich bei hochgenauen Teilen und in der Fünf-Achs-Bearbeitung direkt in Maßabweichungen niederschlägt.
Die Angaben stammen aus einer Pressemitteilung von Röders.
Drei Ebenen der Temperierung
Mit PRECITEMP E beschreibt Röders ein Temperaturmanagement für seine RPT-Fräs- und Schleifmaschinen, das an mehreren Stellen gleichzeitig ansetzt. Erstens werden Wärmequellen wie die Motoren aktiv geregelt und so thermisch vom Maschinenkörper getrennt. Zweitens halten zahlreiche Temperaturregelkreise die Struktur selbst auf gleichbleibendem Niveau. Drittens bringt eine Temperierung die Raumluft innerhalb der Maschine auf ein definiertes Niveau. Ziel ist eine Geometrie, die sich auch bei wechselnden Betriebszuständen nicht verzieht.
Laut Hersteller arbeitet eine so ausgestattete Maschine selbst dann im Mikrometerbereich genau, wenn die Temperatur am Aufstellort um ±3 °C schwankt. Zwischenkontrollen während der Bearbeitung sollen dadurch in vielen Fällen überflüssig werden.
Messen ohne Umweg über den Messraum
Zweiter Baustein ist die Prüfung direkt auf der Maschine. In die hauseigene NC-Steuerung hat Röders dafür zwei Messprogramme integriert: Productivity+ (Renishaw) sowie INSPECT (Hexagon). Erfassen lassen sich damit etwa Ebenheit, Parallelität, Rundheit und Abstände. Dass die Messungen auf den Mikrometer genau sind, hat das Unternehmen nach eigenen Angaben zusammen mit der Universität Hannover (Leibniz Universität) belegt. Die Messprotokolle werden wahlweise lokal in der NC oder zentral auf einem Server gespeichert.
In automatisierten Zellen sollen geprüfte Teile so direkt im Regalspeicher landen und von dort ohne separate Messung in die Montage gehen. Als Einsatzfelder nennt Röders neben Aluminium die Bearbeitung von Keramik, Glas, Edelstahl und Kupfer sowie die Fertigung von Präzisionselektroden.
Einordnung: Was die Angaben tragen und wo Grenzen liegen
Thermisches Verhalten zählt zu den größten Fehlerquellen an Werkzeugmaschinen. Üblich sind klimatisierte Hallen, Warmlaufzyklen oder eine rechnerische Kompensation in der Steuerung. Röders setzt dagegen darauf, die Temperatur der Struktur selbst konstant zu halten, und adressiert mit der Emulsion eine Störgröße, die bei Minimalmengen- oder Trockenbearbeitung so nicht auftritt.
Bei der Messung in der Maschine ist ein Punkt zu beachten: Antastsystem und Werkstück teilen sich dieselbe Kinematik. Systematische Fehler der Maschine können sich deshalb im Messergebnis teilweise verdecken. Ob ein externer Messraum ganz entfallen kann, hängt damit von der Toleranz und den Prüfvorgaben des Kunden ab. Der Nachweis mit der Leibniz Universität bezieht sich laut Meldung auf die Messgenauigkeit, nicht auf die Bearbeitungsgenauigkeit.
Offene Punkte
- Einen konkreten Zahlenwert für »Mikrometerbereich« sowie die Prüfbedingungen hinter der ±3-°C-Angabe nennt die Meldung nicht.
- Welche RPT-Modelle PRECITEMP E serienmäßig oder optional erhalten und ob eine Nachrüstung möglich ist, bleibt offen.
- Zu Preis und Energiebedarf der Temperierung macht Röders keine Angaben.
Quelle: Pressemitteilung von Röders vom 16.11.2026 (Pressebox-Newsroom Röders). Bild: Röders.